Descriere
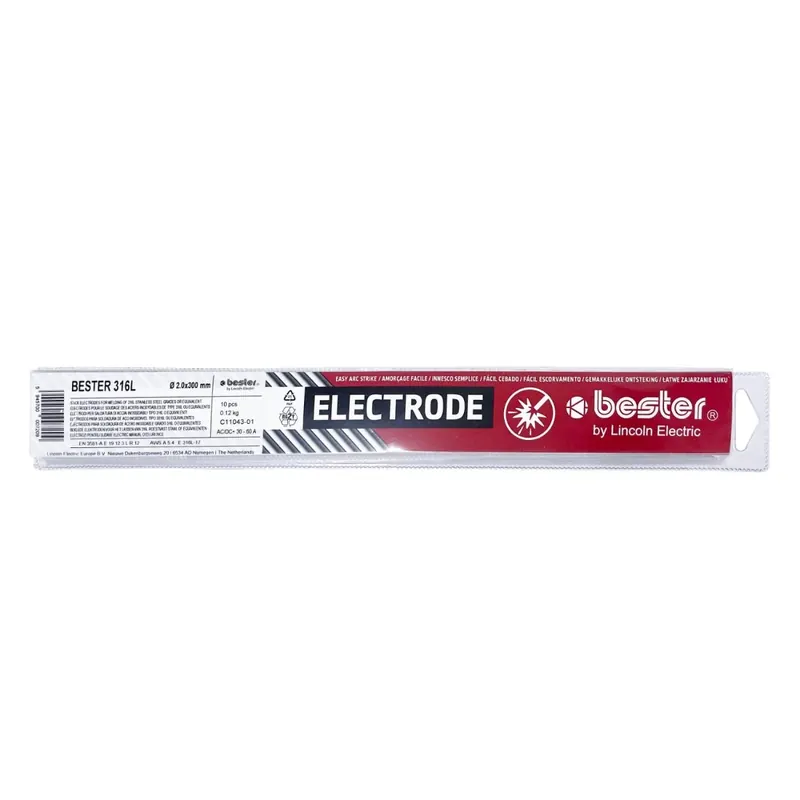
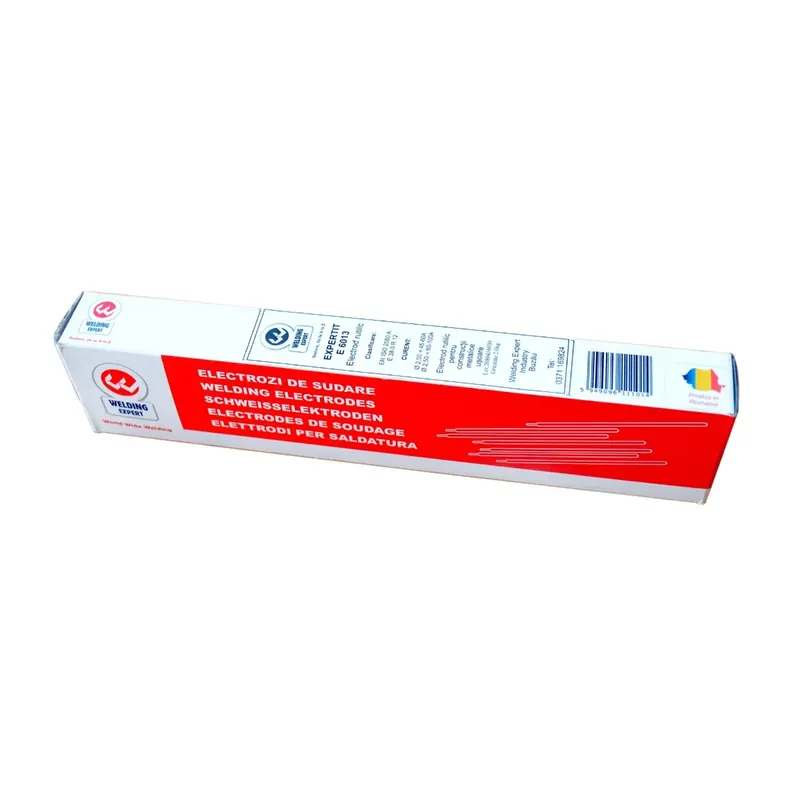
Expert Welding Expertit este un set de electrozi rutilici, destinat sudurii de tip MMA a materialelor precum otelul. Electrozii au 2 mm in diametru si lungimea de 300 mm, cantarind 1900 grame.
Acesti electrozi au invelis gros si sunt recomandati in special pentru sudarea constructiilor metalice usoare, a tablelor subtiri din otel carbon. Sunt indicati pentru sudarea otelurilor nealiate cu continut de carbon de maximum 0,25 % , pentru structuri usoare , utilizate pentru temperaturi pana la 0°C , ca de exemplu:
- OL 37.3, OL 44.2, OL 44.3 – STAS 500/2;
- S235JR-S355JR, S235JO-S355JO, P195TR1;
- P265TR1, P195GH-P265GH, L245NB-L360NB, L245MBL360MB, oteluri navale gradele A, B, D;
- ASTM A 106 Gr. A, B, A 283 Gr. A, C, A 285 Gr. A, B, C, A 501 Gr. B, A 573 Gr. 58, 65, A 633 Gr. A, C, A 711 Gr. 1013;
- API 5 L Gr. B, X42, X52.
Comportare la sudare:
- amorsare si reamorsare usoar;
- arcul este stabil, topirea are loc in picaturi fine cu stropire redusa;
- electrod indicat indeosebi pentru sudurile dificil de executat;
- zgura fluida, care acopera bine randul de sudura, iar dupa racire se indeparteaza usor;
- se sudeaza in curent continuu (pol negativ la electrod) sau curent alternativ cu tensiunea de mers in gol de minim 50 V.
Greutatea pachetului poate varia de la un lot la altul!
Expert Welding Expertit este un set de electrozi rutilici, destinat sudurii de tip MMA a materialelor precum otelul. Electrozii au 2 mm in diametru si lungimea de 300 mm, cantarind 1900 grame.
Acesti electrozi au invelis gros si sunt recomandati in special pentru sudarea constructiilor metalice usoare, a tablelor subtiri din otel carbon. Sunt indicati pentru sudarea otelurilor nealiate cu continut de carbon de maximum 0,25 % , pentru structuri usoare , utilizate pentru temperaturi pana la 0°C , ca de exemplu:
- OL 37.3, OL 44.2, OL 44.3 – STAS 500/2;
- S235JR-S355JR, S235JO-S355JO, P195TR1;
- P265TR1, P195GH-P265GH, L245NB-L360NB, L245MBL360MB, oteluri navale gradele A, B, D;
- ASTM A 106 Gr. A, B, A 283 Gr. A, C, A 285 Gr. A, B, C, A 501 Gr. B, A 573 Gr. 58, 65, A 633 Gr. A, C, A 711 Gr. 1013;
- API 5 L Gr. B, X42, X52.
Comportare la sudare:
- amorsare si reamorsare usoar;
- arcul este stabil, topirea are loc in picaturi fine cu stropire redusa;
- electrod indicat indeosebi pentru sudurile dificil de executat;
- zgura fluida, care acopera bine randul de sudura, iar dupa racire se indeparteaza usor;
- se sudeaza in curent continuu (pol negativ la electrod) sau curent alternativ cu tensiunea de mers in gol de minim 50 V.
Greutatea pachetului poate varia de la un lot la altul!
Recenzii
Nu există recenzii până acum.